

| ● Đầu dưới của xi lanh ép được trang bị miếng đệm vật liệu đặc biệt để tránh để lại dấu vết trên hợp kim nhôm hoặc các vật liệu nhạy cảm khác
● Áp suất của xi lanh giữ thay đổi theo độ dày của vật liệu tấm cắt. *Vật liệu thép dụng cụ hợp kim chất lượng cao 6CrW2SI (lưỡi cắt tiêu chuẩn) được sử dụng để cắt thép cacbon thông thường ● Vật liệu tùy chọn là lưỡi cắt Cr12MoV, dùng để cắt tấm thép không gỉ |
 |
 |
Backgauge
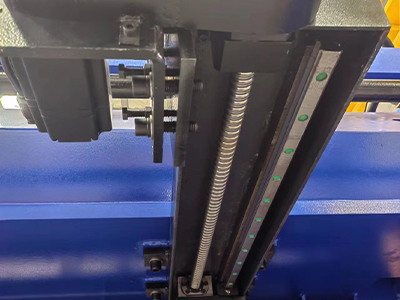
● Bộ phận chặn sau được lắp trên giá đỡ dụng cụ phía trên và di chuyển lên xuống theo giá đỡ dụng cụ phía trên. ● Tấm chặn sau được dẫn động bởi dây đai đồng bộ răng vòng cung của động cơ servo, vít dẫn hướng thanh dẫn hướng tuyến tính. |
| Phần bàn trước: Bàn làm việc được trang bị bi lăn đa năng, có thể giảm lực cản ma sát và giảm trầy xước bề mặt chi tiết gia công. Lan can phía trước đáp ứng các tiêu chuẩn an toàn, bảo vệ an toàn cá nhân cho người vận hành. Pallet bên trái được trang bị chặn trượt, thước đo và vách ngăn định vị bên hông, đáp ứng nhu cầu của khách hàng về tấm cắt định vị phía trước. |
 |
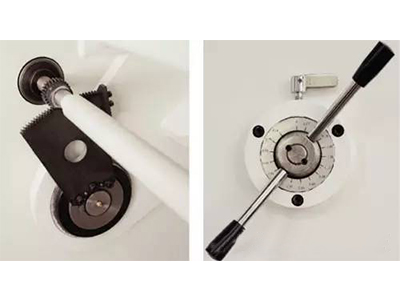 |
Điều chỉnh khe hở lưỡi dao Điều chỉnh khe hở bằng cách vận hành tay quay thủ công và tinh chỉnh khe hở giữa lưỡi dao trên và lưỡi dao dưới trên giá đỡ dụng cụ để đáp ứng giá trị khe hở cần thiết khi cắt các tấm có độ dày khác nhau |
| Hệ thống thủy lực tích hợp Hệ thống van thủy lực cho máy cắt con lắc gia dụng |
 |
 |
Thiết bị cấp liệu phía trước CNC (Tùy chọn) Thiết bị cấp liệu phía trước CNC được lắp ở phía trước máy cắt và bàn cấp liệu được trang bị bi truyền động, giúp giảm lực cản cấp liệu và tránh trầy xước bề mặt phôi; |
| Vật liệu tấm được đặt trên bàn cấp liệu, vật liệu tấm được giữ bằng kẹp khí nén, tự động cấp liệu và định vị theo giá trị cài đặt đã lập trình, đồng thời phối hợp với chuyển động của giá đỡ dao của máy cắt, thực hiện cắt tự động đơn và liên tục, giúp cải thiện đáng kể độ chính xác của đường cắt và giảm cường độ lao động. Kẹp dài khí nén, hiệu suất làm việc cao, vùng chết làm việc nhỏ; |
 |
|
THÔNG SỐ KỸ THUẬT CHÍNH
|