

 |
Cấu trúc máy công cụ
1. Thiết kế công nghệ mới nhất, toàn bộ kết cấu hàn thép tấm, độ bền cao, độ cứng cao; |
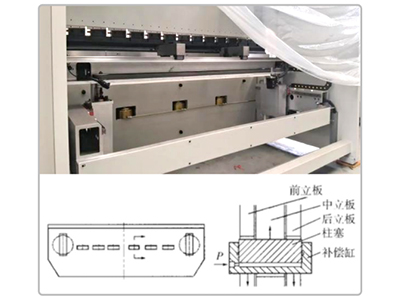
| Bảng bù thủy lực
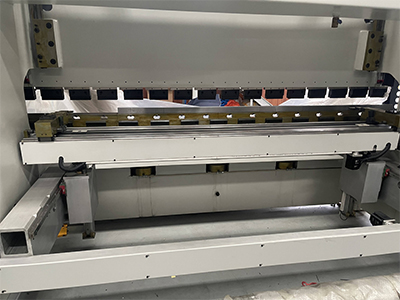
Khi uốn vật liệu tấm, khối và tấm đỡ bàn máy chắc chắn sẽ tạo ra biến dạng uốn, khiến góc uốn của phôi nhỏ ở hai đầu và lớn ở giữa. Máy được trang bị xi lanh bù trừ và được điều khiển bởi hệ thống CNC, giúp bàn máy dưới bù trừ độ võng của con trượt trên trước khi lồi, đồng thời kiểm soát sự thay đổi góc của phôi trong phạm vi dung sai, đảm bảo độ chính xác uốn chất lượng cao. Bù trừ thủy lực ít cần bảo trì và không gây ra vấn đề mài mòn so với bù trừ cơ học. Trước khi bù trừ thủy lực, bàn máy dưới là trạng thái phẳng tổng thể và trạng thái tiếp xúc của tấm uốn, và rất ổn định khi tiếp xúc giữa khuôn trên và tấm, tức là tấm không thể dịch chuyển. |
 |
 |
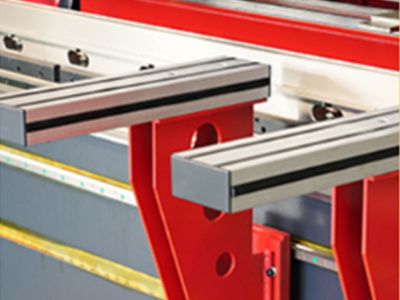
Cữ chặn sau được điều khiển bằng động cơ servo, sử dụng vít me bi dẫn hướng cỡ lớn, độ chính xác cao, tốc độ nhanh, độ chính xác định vị cao, thiết kế bánh răng nhiều tầng, tăng khả năng định vị, phạm vi độ chính xác kích thước của phôi gia công đạt được trạng thái lý tưởng. Thanh dầm được làm bằng nhôm đúc hàng không, độ dẻo dai cao, khả năng chống va đập tốt hơn so với dầm sắt và thép. Độ chính xác sử dụng không bị ảnh hưởng bởi tuổi thọ (việc sử dụng dầm sắt và thép thường xuyên sẽ bị ảnh hưởng bởi trọng lượng của bản thân, dẫn đến biến dạng uốn lún, do đó sai số độ thẳng của thanh dầm sẽ tăng lên thành hình dạng hình học). |
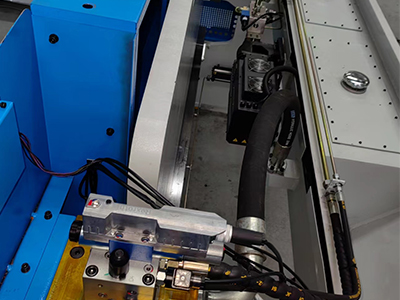
| Hệ thống thủy lực 1. Toàn bộ hệ thống được trang bị động cơ servo chính, tiết kiệm năng lượng và giảm tiếng ồn 2. Sử dụng nhóm van servo điện thủy lực nhập khẩu từ công ty BOSCH của Đức hoặc HAWE của Đức, thiết kế dạng mô-đun, cấu trúc nhỏ gọn, hiệu suất làm kín mạnh mẽ, tuổi thọ cao. 3. Van nạp đường kính ngoài lớn, tốc độ cao, tổn thất thấp. 4. Sử dụng bơm cao áp bánh răng lưới bên trong của công ty VOITH hoặc HAWE của Đức có thể chịu được áp suất cao, tiếng ồn thấp. 5. Xy lanh và thanh piston được chế tạo bằng thép rèn nóng 45. 6. Xy lanh và thanh piston được tạo thành bởi máy doa và phay 5 trục Toshiba của Nhật Bản và máy tiện CNC Daiichi M132/300 của Nhật Bản. Mài xi lanh, thanh piston mạ crôm cứng. 7. Hệ thống thủy lực có bảo vệ an toàn chống tràn quá tải và chiều cao mức dầu được hiển thị rõ ràng và trực quan. 9. Máy có thể hoạt động liên tục dưới tải trọng định mức và hệ thống thủy lực ổn định và ổn định mà không bị rò rỉ, với độ chính xác cao. |
 |
 |
Hỗ trợ trượt phía trước Có thể di chuyển theo nhiều hướng khác nhau |
| Kẹp nhanh kiểu Châu Âu Kẹp, định vị và căn chỉnh rất chính xác |
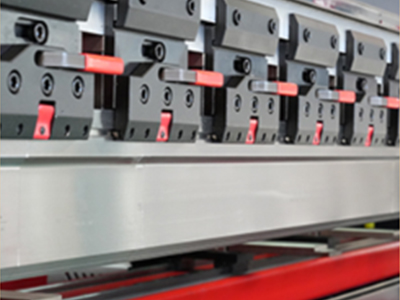 |
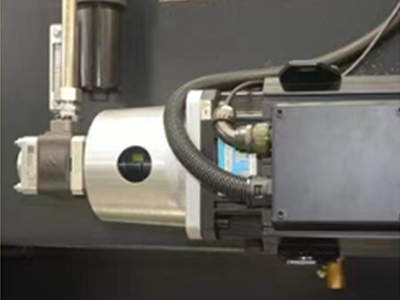 |
Động cơ chính INOVANCE Động cơ chính servo |
| Bộ chuyển đổi kẹp EATON cho khớp nối ống lót | 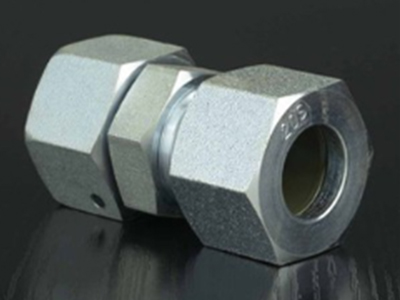 |
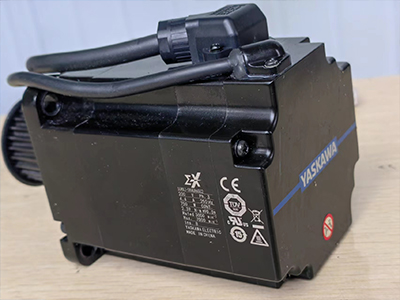 |
Động cơ servo bánh sau YASKAWA Động cơ servo và bộ truyền động |
| Van tỷ lệ HAWE/Rexroth Van tỷ lệ |
 |
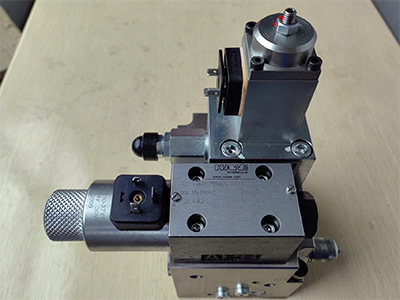 |
Van thủy lực Van thủy lực HAWE/Rexroth |
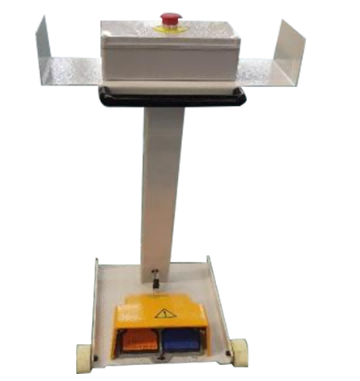
| Công tắc chân Công tắc chân KACON |
 |
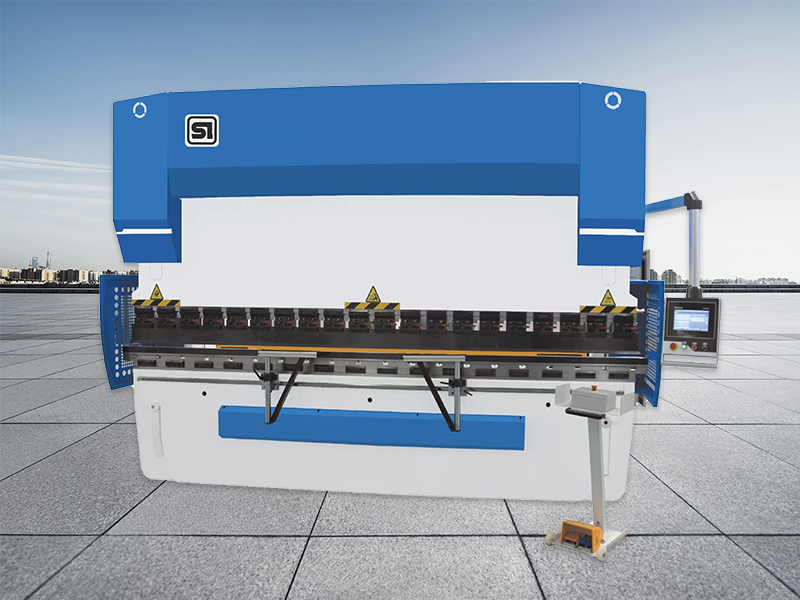
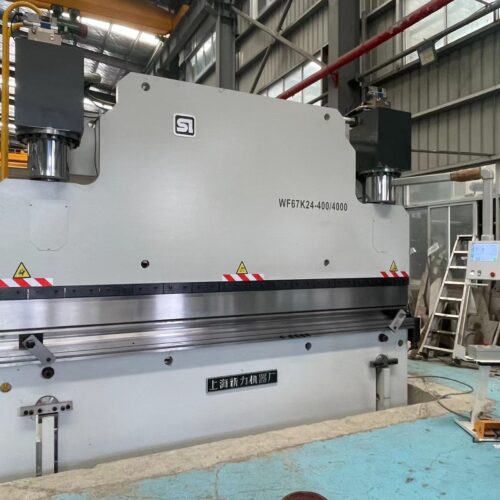
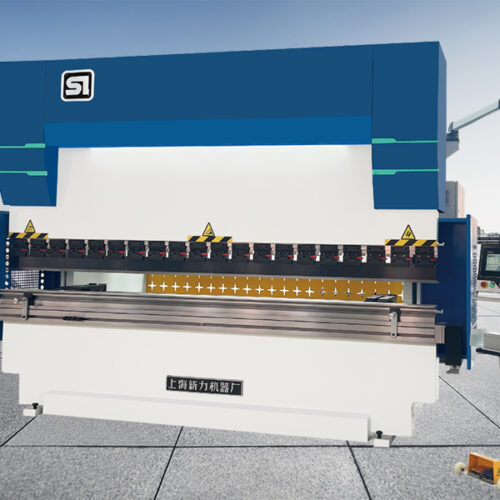
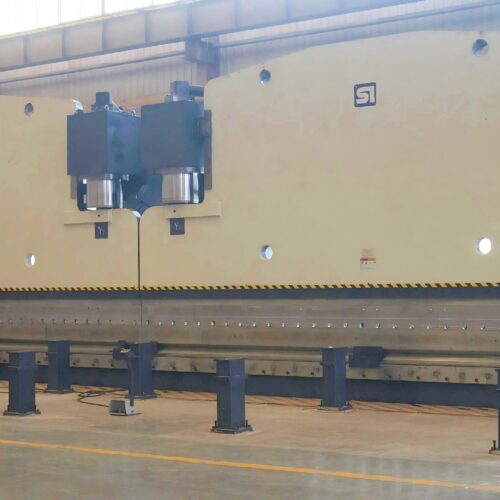
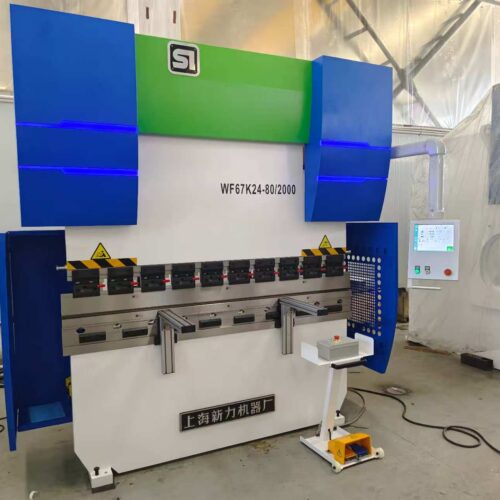
Máy ép thủy lực CNC WF67K-100T3200 Delem DA-53T (4+1)
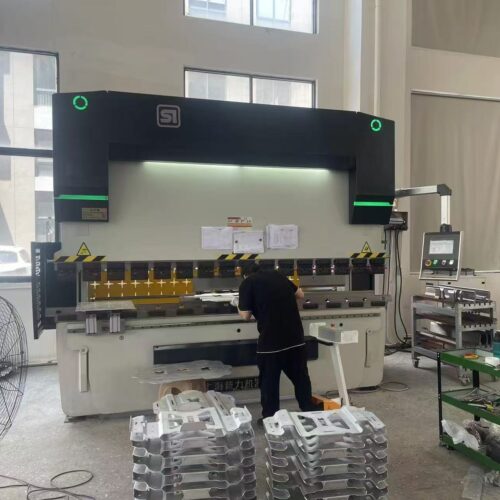
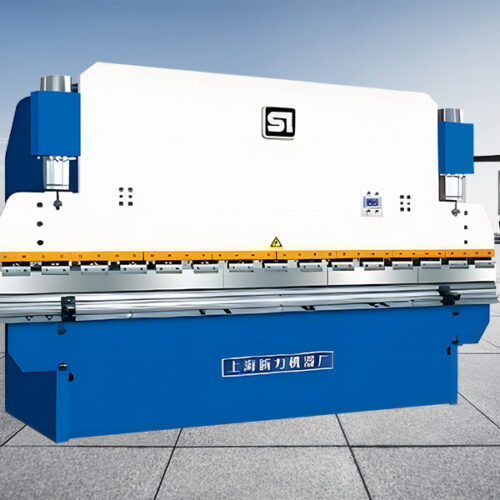
Máy ép thủy lực CNC đồng bộ dòng WF67K (bù thủy lực). Giới thiệu khái niệm thiết kế châu Âu, vẻ ngoài đơn giản, thiết thực và hiệu quả, ổn định và đáng tin cậy, tiết kiệm chi phí, với độ chính xác quy trình cao và các tiêu chuẩn an toàn nghiêm ngặt, tỷ lệ hỏng hóc thấp của thế hệ máy uốn CNC mới.
(1) Cấu trúc cơ khí chính của máy công cụ bao gồm khung, cột, khối trượt, bàn làm việc, xi lanh chính và vật liệu phía sau. Các thành phần chính được phân tích và tối ưu hóa bằng phần mềm ba chiều để đảm bảo độ bền và độ cứng của cấu trúc của từng thành phần.
(2) Các bộ phận hàn sử dụng phương pháp ram, lão hóa rung và các phương pháp khác để loại bỏ ứng suất bên trong của các thành phần; (
3) Đường ray dẫn hướng của máy công cụ sử dụng vật liệu tự bôi trơn tiên tiến, không cần bảo trì bôi trơn thường xuyên;
(4) Cấu trúc truyền động của máy công cụ sử dụng thiết kế uốn hướng lên để đảm bảo tiếng ồn thấp và trạng thái làm việc trơn tru; Điểm chết dưới có chức năng treo áp suất để đảm bảo độ chính xác của phôi;
(5) Chuyển động và vị trí của xi lanh trái và phải được điều khiển bởi trục Y1 và Y2, và hệ thống điều khiển vòng kín hoàn chỉnh bao gồm hệ thống điều khiển số lưới van servo điện thủy lực. Mỗi trục có thể hoạt động ở trạng thái lập trình để làm cho thanh trượt của máy công cụ có độ chính xác định vị chuyển động cao hơn khi ép phôi. Thang đo tuyến tính được kết nối với bàn để loại bỏ ảnh hưởng của biến dạng cột đến vị trí của thanh trượt.
(6) Bù độ lệch của bàn làm việc được điều khiển bởi trục V của hệ thống CNC. Cơ chế bù độ lệch thủy lực tự động bao gồm một bộ xi lanh bù độ lệch, được đặt bên dưới bàn làm việc. Khi làm việc, hệ thống CNC điều khiển độ dịch chuyển tương đối của xi lanh bù theo kích thước của tải để tạo thành một cụm các đường cong bù lý tưởng. Khối trượt được cung cấp cơ chế bù nêm chéo để bù độ mòn do thời gian làm việc quá mức của khuôn trên và dưới;
(7) Cữ chặn sau được điều khiển bởi động cơ servo trục X của hệ thống CNC để truyền động vít me bi và thanh dẫn hướng tuyến tính;
(8) Hệ thống điều khiển số được đặt trên trạm vận hành treo, có thể tự do xoay chuyển hoạt động trong khu vực vận hành, vận hành đơn lẻ, v.v. Được trang bị công tắc chân di chuyển để di chuyển tự do trong khu vực làm việc.